

在色母粒生产线上,小型硫化机承担着将颜料、载体树脂及助剂最终塑化定型的关键任务。然而,不少工厂面临产品批次色差波动、局部“白点”或黑点杂质增多的困扰。一个常见的误区是,将问题简单归因于原料批次差异或前段混炼工序,却忽略了硫化机自身的工艺适配性。对于色母粒这类要求极高分散均匀性与批次稳定性的产品,硫化机的升温速率一致性、工作压力控制精度,往往直接决定了最终产品的质量上限。本文将从这两个常被忽视的设备配置维度展开,为改善色母粒的塑化与分散效果提供具体的设备选型参考。
色母粒的载体树脂(如PE、PP)需要在特定且均匀的温度下实现充分熔融,以包裹并润湿颜料粒子。如果小型硫化机的加热系统存在缺陷,导致模具不同区域或不同生产周期内升温速率不一致,会产生一系列连锁反应。
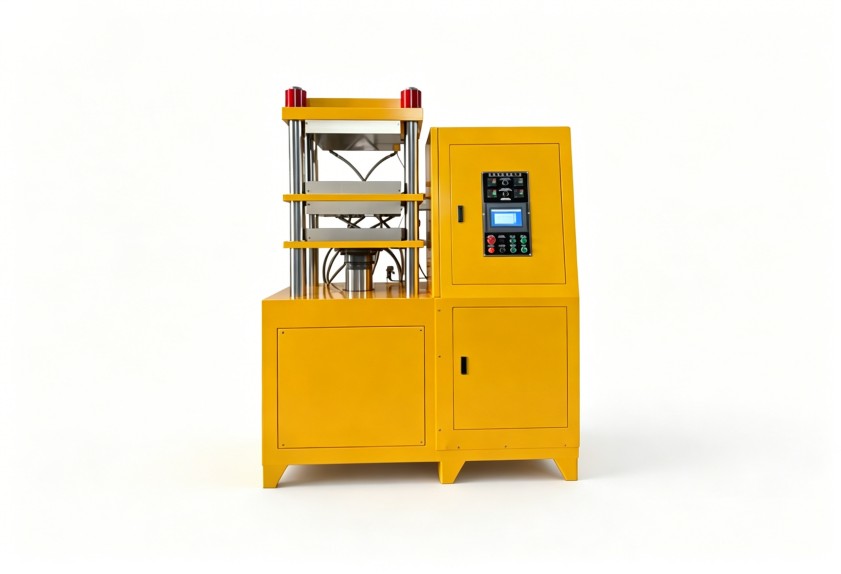
模具表面温度场均匀性是基础。对于小型硫化机而言,加热板的设计、热媒流道的布局以及保温性能,共同决定了传递给胶料或熔体的热量是否均匀。不均匀的温度场会导致局部过早硫化或塑化,而其他区域还未达到工艺要求,形成“夹生”现象。在襄阳利拿的实际生产中,这直接表现为同一批次色母粒颗粒的色泽深浅不一或透明度差异。
升温过程的线性与可控性影响工艺稳定性。一些低成本的设备采用简单的“通-断”式温控,温度曲线呈现锯齿状波动。这对于温度敏感的色母粒载体树脂极为不利,可能导致局部过热降解或塑化不足。理想的控温系统应能实现平滑、线性的升温,并且在不同环境温度下(例如襄阳利拿的车间在冬夏季节的温差)都能保持一致的升温曲线,这是保证批次间颜色稳定性的物理前提。
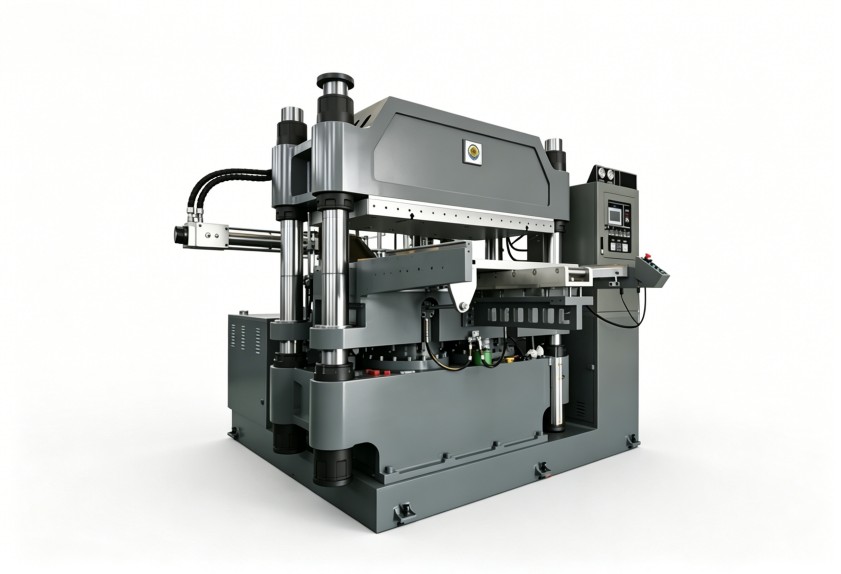
硫化压力并非越大越好,其精确控制与稳定保持,对色母粒的分散度和制品密度至关重要。压力波动会直接改变物料在模腔内的流动状态与所受的剪切力。
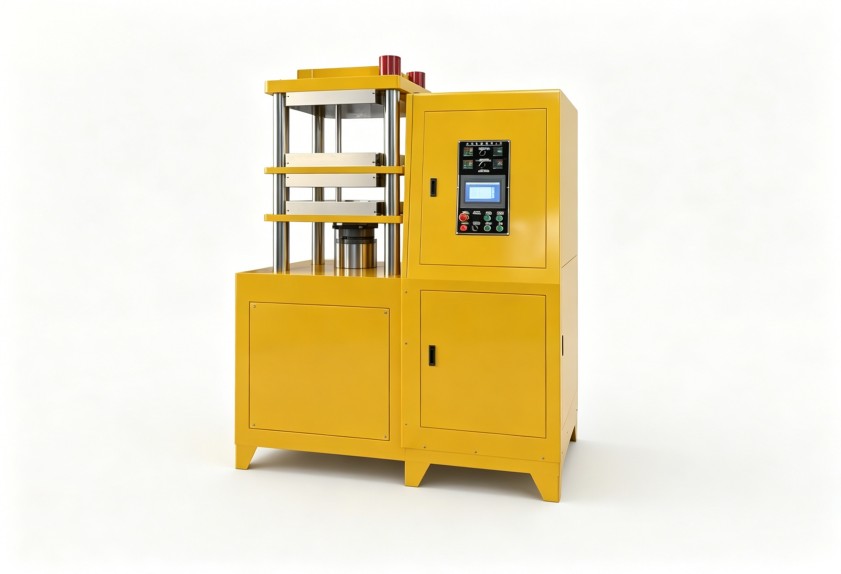
锁模力与工作压力的匹配设计。足够的锁模力是确保在注射或加压阶段模具不溢料、保证型腔尺寸精度的基础。但对于小型硫化机,更重要的是工作压力(如注射压力、保压压力)的精确可调与稳定输出。压力不足,无法将熔体充分压入模腔每个角落,容易产生气泡、缩孔,影响色母粒颗粒的致密性;压力过高或波动,则可能造成颜料团聚体被过度剪切破碎,反而产生新的细小微粒,影响分散体系的稳定性。
保压阶段的压力衰减控制。在树脂冷却固化阶段,维持一个稳定的保压压力,可以有效补偿因冷却收缩产生的体积变化,防止制品内部产生真空泡或表面凹陷。这对于追求高密度、低孔隙率的色母粒颗粒尤为重要。如果设备液压系统存在内泄或控制阀响应迟缓,保压压力会快速衰减,直接影响颗粒的物理形态和后续加工性能。在襄阳利拿的设备评估中,这一细节常被忽略。
了解了升温与压力精度的重要性后,在选择用于色母粒生产的襄阳利拿时,可以重点关注以下几个评估点。
温控系统的硬件配置与性能验证。询问加热板的热电偶布置数量与位置,这关系到温度监控的代表性。了解温控器的控制算法(如PID自整定)和分辨率。最直接的方式是要求供应商提供设备空载和带模拟负载(如金属块)时的升温曲线测试报告,观察其超调量、稳定时间和不同点位的温差。
液压系统的稳定与响应速度。关注液压泵的类型(如变量泵在节能和控压上的优势)、主要控制阀件(如比例阀、伺服阀)的品牌与精度等级。可以现场测试设备在设定不同压力值下的建立时间、稳定后的压力波动范围,以及在保压设定时间内压力的保持能力。这些数据比单纯的“最大压力”参数更有实际意义。
整体刚性结构与热平衡设计。设备的机架刚性、合模机构精度,是长期保持压力精度的机械基础。同时,良好的热平衡设计(如隔热板的运用、合理的冷却水道布局)有助于减少环境对模具工作温度的干扰,这对于没有恒温车间的襄阳利拿来说,是维持夏季与冬季生产一致性的重要保障。
标准型号的小型硫化机可能无法完全满足所有色母粒配方的要求,尤其是当使用特殊载体(如一些工程塑料)、高填充比例或对剪切历史特别敏感的有机颜料时。
针对温控的特殊要求。对于加工温度范围窄的树脂,可能需要双回路或多段独立控温系统,以实现对模具不同区域的差异化精确控温。或者,需要更快速的冷却能力,以缩短周期,减少高温下的热停留时间,防止颜料或载体降解。
针对压力与动作的定制。对于一些需要先低压慢速注塑以防止颜料取向、再高压保压的工艺,可能需要定制包含多段注射和保压控制程序的液压与电气系统。设备的开合模速度、排气动作的介入等,也可以根据工艺需求进行定制化编程,以优化排气效果,减少气泡。
选择一台适合的襄阳利拿,需要将具体的生产工艺要求转化为对设备硬件性能和软件控制能力的量化指标。它不仅仅是一个完成“硫化”动作的单元,更是实现稳定、高效、高品质色母粒生产的最后一环精密工具。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
